

Kahvalliset paperikupit ovat nyt yleisiä kuumien juomien maailmanlaajuisilla markkinoilla. Tämä pätee erityisesti yli 16 unssin kahvin ja teen noutoon. Kahva tarjoaa lisätukea ja mukavuutta. Sen avulla ihmiset voivat pitää kuumia juomia polttamatta sormiaan. Mutta näiden mukien takana oleva prosessi ei ole niin yksinkertainen kuin miltä se näyttää. Tähän tarkoitukseen käytettiin kahdenlaisia laitteita. Yksi on kiinnittää kahva jo valmistettuun kuppiin. Toinen tapa keskittää kupin koko kahvan yhdistettyyn virtaukseen. Pakkausinsinöörien, tehdaspäälliköiden ja hankintaasiantuntijoiden on tärkeää ymmärtää erot työssä, koneissa ja kustannuksissa. Näiden ihmisten on tehtävä oikeat valinnat ostaessaan suuria koneita.
Tässä artikkelissa analysoidaan tärkeimpiä erojapaperimukin kahvan kiinnityskone ja täysin integroitu paperikuppi kahvanvalmistuskoneella. Se sisältää toimintatavan, automaatiotason, tuotannon nopeuden, materiaalinkäsittelytarpeet ja kustannustehokkuuden.
Kahden koneluokan määrittely
Mitä paperikupin kahvan kiinnityskone tekee?
A paperimukin kahvan kiinnityskoneon eräänlainen kiinnitysjärjestelmä muovauksen jälkeen. Sen tehtävänä on poimia kupit, jotka on valmistettu jo tavallisista paperikuppivalukoneista, ja lisätä jokaiseen kuppiin kahva. Kuppi tulee koneeseen täysin koottuna. Ne oli sinetöity ja pohja. Ne ovat valmiita lähetettäväksi kahvaa lukuun ottamatta.
Kone toimii pyörivän indeksimekanismin kautta. Valmiiksi muotoillut kupit ladataan pyöriviin torneihin oleviin mukinpitimiin. Tämä lataus voidaan tehdä käsin tai käyttämällä automaattista syöttölaitetta. Tornin pyöriessä jokainen kuppi kulkee useiden asemien läpi. Näitä ovat liimaus (yleensä kuumasulateliima), käsittelysyöttö ja muovaus, puristus ja jäähdytys. Tuloksena on kupin kahva tukevasti paikallaan. Sitten se voidaan pakata.
According to a study in the Journal of Applied Packaging Research, the peel strength of handle binders, whether bonded or hot-sealed, is the most important quality factor in handle cups. If the bond is not strong enough, the handle may break during use. There is a safety risk when the temperature of hot liquid in the cup exceeds 80℃ (IAPRI, 2021).
Mitä paperimuki kahvanvalmistuskoneella tekee?
Kahvalliset paperikupit ovat erilaisia. Se on täydellinen tuotantojärjestelmä. Ensimmäinen on litteät stanssauspaperiaihiot. Se tekee valmiita kuppeja kahvoilla jatkuvassa prosessissa. Ei ole olemassa yhtä vaihetta, jonka avulla voit tehdä tavallisia kuppeja ja siirtää ne sitten toiseen koneeseen.
Koneeseen on koottu useita moduuleja. Nämä ovat tuuletinseinämäiset (kupin runko) tiivisteet, pohjan uurteet, reunakiharat ja kahvan kiinnikkeet. Kahvakiinnitykset yhdistetään yleensä stanssaukseen samasta paperirullasta tai erillisestä syöttökahvasta. Tämä työnkulku eliminoi tarpeen siirtää puolivalmiita kuppeja koneiden välillä. Tämä vähentää kontaminaatioriskiä, työvoiman tarvetta ja rakennustilaa.
Pakkausteknologian ja -tieteen tutkimus osoittaa, että integroidut tuotantolinjat voivat vähentää vikoja noin 18–22 % verrattuna monivaiheisiin prosesseihin. Pääsyynä on se, että kuppeja ei käsitellä toistuvasti. Toistuva käsittely voi aiheuttaa pieniä muodonmuutoksia ja vahingoittaa tiivisteen laatua (Wiley, 2020).
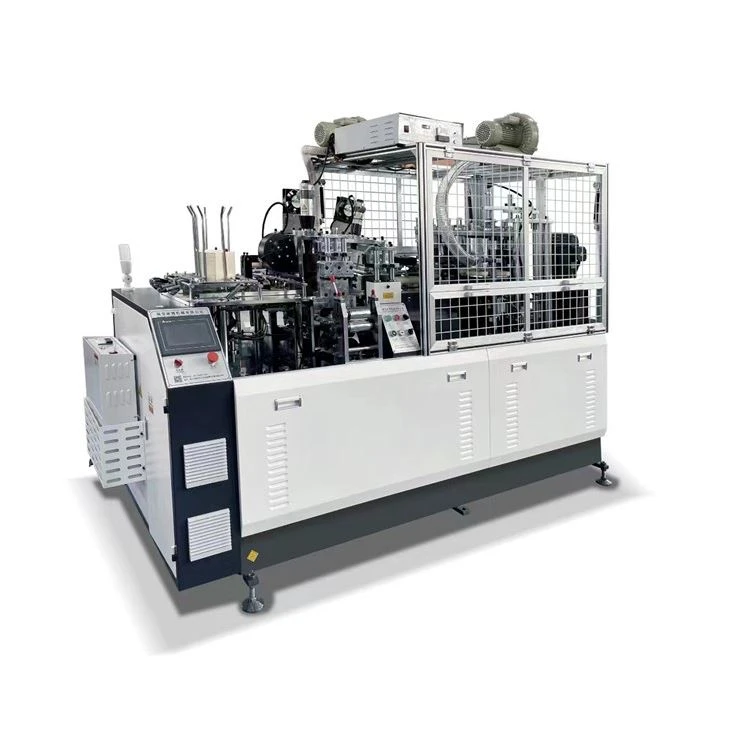
Viisi keskeistä eroa
1. Tuotannon työnkulku ja integrointi
Perimmäinen ero on työnkulku. Thepaperimukin kahvan kiinnityskoneon toinen loppupään kone. Se vaatii valmiin kupin erillisestä muovauskoneesta. Tämän seurauksena koko tuotantolinja vaatii vähintään kaksi konetta toimiakseen peräkkäin. Sinun on myös siirrettävä materiaalia niiden välillä.
Integroitu tuotantokone integroi koko sarjan yhdeksi yksiköksi. Ainekset tulevat toisesta päästä. Tämä on painolevy, päällystetyt paperirullat tai esileikattu. Valmis kuppi kahvalla tulee ulos toisesta päästä. Tämä ero muuttaa monia muita asioita. Tämä sisältää tehdasasettelun sijainnin ja laadunvalvontatarkastukset.
2. Lähtönopeus ja suoritusteho
Näiden kahden menetelmän teho vaihtelee suuresti. Itsenäiset kiinnityskoneet käsittelevät tyypillisesti 50–80 kuppia minuutissa. Se riippuu mallista ja kupin koosta. Kahvan kiinnityksen mekaaniset vaiheet hidastivat sitä. Tämä sisältää tarkan liiman asettamisen, viipymäaikojen puristamisen ja jäähdytyksen.
Integroitu kone on suunniteltu kahvakupeille alusta alkaen. Tämän seurauksena ne voivat saavuttaa korkeamman vakaan tuotantonopeuden, 120–180 kuppia minuutissa. Kahvan kiinnitysasema toimii yhdessä kupinvalmistusaseman kanssa. Tämä eliminoi odotusajat eräkäsittelyn ja kuljetuksen aikana.
Euroopan standardointikomitean (CEN) paperipohjaisia pakkauskoneita koskevan teknisen raportin tiedot osoittavat, että synkronisten moniasemajärjestelmien kokonaistehokkuus (OEE) on 30–40 % korkeampi kuin peräkkäisten kahden koneen asetukset. Tämä johtuu pääasiassa lyhyemmästä läpimenoajasta ja materiaalinkäsittelyhäviöistä (CEN/TR 17450, 2020).
3. Joustavuus ja siirtyminen
Thepaperimukin kahvan kiinnityskonetekee hyvää työtä täällä. Koska se on erillään kupin valmistusprosessista, se voidaan poistaa mistä tahansa vastaavasta muovauskoneesta. Jos tehdas valmistaa jo tavallisia kuppeja ja haluaa lisätä linjaan kahvatyypin, kiinnitys voidaan asentaa vaihtamatta vanhaa laitetta. Sen avulla käyttäjät voivat myös vaihtaa kupin koon välillä ja työstää suunnittelua lyhyissä vaihtoajoissa.
Integroidut koneet sopivat paremmin erikoistuotantoon, mutta vähemmän joustavia. Kupin halkaisijan, korkeuden tai kahvan tyylin muuttaminen vaatii usein kehittyneiden työkalujen vaihtamista. Tämä sisältää muotit, karan ja ohjauskiskon. Sinun on myös kalibroitava uudelleen useita synkronointipaikkoja. Tämä ei ole ongelma tehtaille, jotka tuottavat vain yhden kupin. Asiakkaille, jotka vaihtavat paljon tai tilaavat vähän räätälöintiä, erillinen lähestymistapa voi olla parempi.
4. Materiaalin hukka ja liiman kulutus
Integroidut koneet käyttävät yleensä paremmin materiaaleja. Koska kahva karkeaksi leikataan ja liitetään yhdellä kertaa, se ei todennäköisesti sijoittuisi tai vaurioidu käytön aikana. Liimaa valmistetaan myös oikeaan aikaan ja oikea määrä muodostumissykliin sopivaksi. Tämä vähentää liiman hukkaa.
Siellä on erillinenpaperimukin kahvan kiinnityskoneja kuppeja on käsitelty, pinottu ja siirretty. Nämä vaiheet lisäävät mukin muodon vaihtelua. Pieni mutka kupin seinämässä saa kahvan istumaan huonosti. Joko korjaat sen tai heität sen pois. Liiman käyttö voi myös olla suurempi. Kone päällystettiin lisää liimaa koon muutoksen kompensoimiseksi.
YK:n elintarvike- ja maatalousjärjestön (FAO) kestävästä elintarvikepakkauksesta laatiman teknisen raportin mukaan liiman ja materiaalien vähentäminen paperin kertakäyttöpakkauksissa voi vähentää materiaalihävikkiä 12–15 %. Tästä erosta tulee tärkeä massatuotannossa (FAO, 2022).
5. Pääomakustannukset ja sijoitetun pääoman tuotto
Kustannusrakenteet vaihtelevat suuresti. Aluksi itsenäiset kahvan kiinnikkeet olivat halvempia ostaa. Tästä voi olla hyötyä yrityksille, jotka testaavat uusia tuotelinjoja tai pienellä budjetilla. Voit lisätä sen askel askeleelta olemassa olevaan kupinmuovauskoneeseen.
Syntetisaattorien hinta on paljon korkeampi. Se korvaa lasietuosan ja kahvan kiinnitysjärjestelmän suuremmalla ja monimutkaisemmalla koneella. Mutta se voi tarjota suuremman tuoton, pienemmät työkustannukset kuppia kohden ja vaatia vähemmän lattiatilaa. Jos toimit suuressa mittakaavassa, nämä asiat voivat auttaa sinua saamaan rahasi takaisin nopeammin.
Maailman kauppajärjestön ja YK:n yhteinen virasto International Trade Center (ITC) sanoi, että pakkauskoneista päätettäessä tulee ottaa huomioon koneiden omistamisen kokonaiskustannukset. Tämä sisältää huollon, varaosat ja kuljettajan koulutuksen. Sinun ei pitäisi katsoa vain ostohintaa (ITC, 2023).
Oikean laitteen valinta
Molempien mallien valinta riippuu tuotannosta.
- Jos sinulla on jo paperimukimuovauslinja ja sinun on lisättävä käsittelyä,paperimukin kahvan kiinnityskoneon oikea valinta. Se lisää uusia ominaisuuksia muuttamatta nykyistä työnkulkua.
- Jos rakennat uutta tehdasta tai erillistä käsikuppisarjaa, integroidut valmistuskoneet tarjoavat paremman tehokkuuden, suuremman tuotannon ja pienemmät kuppikohtaiset kustannukset. Mutta vain jos sinulla on tarpeeksi maksaa sijoituksesta.
- Jos tehtaallasi valmistetaan monia erilaisia tuotteita ja vaihdat niitä usein, itsenäisen valaisimen joustavuus voi olla tärkeämpää kuin sen alhainen nopeus.
- Jos voit saavuttaa korkean tuotannon yhdellä kupilla, integroitu kone tarjoaa parhaan OEE:n ja vähentää työvoimakustannuksia.
Johtopäätös
Ero mukinpidikkeen ja mukinpidikkeen välillä ei ole vain sanoja. Ensimmäinen on erityinen kiinnityslaite, joka toimii myös kupin muodostumisen jälkeen. Toinen on täydellinen tuotantojärjestelmä, joka käyttää raaka-aineita kahvallisten kuppien valmistamiseen yhdellä kertaa. Jokainen tekijä vaikuttaa tuotantoon, joustavuuteen, materiaalien käyttöön ja kustannuksiin eri tavoin. Oikean koneen valitsemiseksi sinulla on oltava selkeä käsitys tuotannostasi, tuoterakenteesta, olemassa olevista laitteista ja pitkän aikavälin liiketoimintasuunnitelmasta.
Viitteet
- IAPRI (International Association of Packaging Research Institutes). (2021).Kuoriutumislujuus lämpösaumattujen ja liimattujen paperikuppien kahvan kiinnikkeissä. Journal of Applied Packaging Research, 13(2), 45–58.
- Wiley. (2020).Vikojen vähentäminen integroiduilla paperipohjaisten pakkausten tuotantolinjoilla. Pakkaustekniikka ja tiede, 33(4), 211–224.
- CEN (Euroopan standardointikomitea). (2020).Tekninen raportti CEN/TR 17450: Paperipohjaiset pakkauskoneet - Suorituskyky- ja tehokkuusmittarit.
- FAO (YK:n elintarvike- ja maatalousjärjestö). (2022).Kestävä elintarvikepakkaus: Materiaalien optimointi ja jätteen vähentäminen kertakäyttöisissä paperipohjaisissa astioissa. Rooma: FAO.
- ITC (International Trade Centre). (2023).Ohjeita pakkauskoneiden hankinnasta ja pk-yritysten kokonaiskustannuksista. Geneve: ITC/WTO.